Bahasa

Dua camshaft dapat berasal dari gambar yang sama dan masih berperilaku sangat berbeda dalam pelayanan. Seseorang memegang profil lobusnya sejauh ribuan mil; yang lainnya mengalami pitting, pengangkat yang berisik, atau keluhan tekanan oli rendah setelah beberapa bulan. Perbedaannya jarang terlihat dari luar. Itu terletak pada tingkat material, perlakuan panas, geometri, dan integritas permukaan bagian tersebut. Lalu bagaimana cara menguji kualitas camshaft mobil? Jawaban yang dapat diandalkan adalah dengan menggabungkan pemeriksaan kekerasan, dimensi, runout, penyelesaian permukaan, dan deteksi retak daripada mengandalkan lintasan visual yang cepat.
Mulailah dengan kesimpulan: camshaft hanya dapat diterima jika material, kekerasan, pengangkatan lobus, geometri jurnal, kelurusan, dan permukaan akhir semuanya memenuhi spesifikasi mesin asli. Camshaft yang mengilap dengan perlakuan panas yang belum terverifikasi adalah sebuah pertaruhan. Camshaft dengan dimensi yang benar tetapi permukaan akhir yang buruk masih dapat menghancurkan pengikutnya dalam jarak beberapa ribu mil. Metode pengujian penting karena setiap pemeriksaan menangkap mode kegagalan yang berbeda.
Kualitas yang stabil tidak tercipta selama pemeriksaan akhir. Hal ini dimasukkan ke dalam pemilihan material pemasok, perlakuan panas, dan proses pemesinan. Itu sebabnya pembeli harus mencari pabrikan yang melamar kontrol kualitas dari pengecoran hingga produk jadi daripada menganggap inspeksi sebagai sebuah renungan.
Evaluasi kualitas yang efektif mencakup lima bidang. Bersama-sama mereka mengungkapkan apakah camshaft kemungkinan dapat bertahan dalam pengoperasian mesin normal, menahan timing katup, dan menahan keausan pada titik kontak dengan beban tertinggi. Tabel di bawah ini merangkum pemeriksaan yang dapat dilakukan oleh bengkel atau pembeli.
| Periksa | Metode Umum | Referensi Penerimaan Khas | Apa yang Ditangkapnya |
|---|---|---|---|
| Bahan | Analisis metalurgi, verifikasi cetak | Kelas dan struktur mikro sesuai dengan spesifikasi OEM | Paduan yang salah, cacat pengecoran, kesalahan struktur mikro |
| Kekerasan | Tes Rockwell C atau Brinell | Lobus hidung dan permukaan jurnal dalam rentang yang ditentukan | Perlakuan panas yang lemah atau tidak merata |
| Profil lobus | Indikator dial, CMM, komparator lobus | Pengangkatan lobus dan lingkaran dasar dalam toleransi pencetakan yang diperbolehkan | Kesalahan penggilingan, master aus, profil salah |
| Kehabisan jurnal | Blok V dan indikator dial | Total runout yang ditunjukkan dalam toleransi pemasok, seringkali di bawah 0,025 mm | Poros bengkok, defleksi pemesinan, kelurusan yang buruk |
| Permukaan akhir | Penguji kekasaran, inspeksi visual | Nilai Ra memenuhi persyaratan cetak | Luka bakar akibat penggilingan, lubang, retensi lapisan minyak yang buruk |
Material camshaft menentukan batas ketahanan aus dan kekuatan lelah. Bahan camshaft mobil yang umum termasuk besi cor dingin, besi cor nodular, dan baja paduan yang diperkeras. Masing-masing memiliki respon berbeda terhadap perlakuan panas. Sampel yang dipoles dan digores yang dilihat di bawah mikroskop akan menunjukkan struktur sebenarnya: baja yang dikeraskan akan menunjukkan martensit yang ditempa, sedangkan besi tuang yang didinginkan akan menunjukkan struktur karbida yang keras di permukaannya.
Cacat perlakuan panas sulit dikenali dari luar. Camshaft mungkin terlihat dikerjakan dengan sempurna tetapi masih memiliki cuping hidung yang lembut karena kedalaman casingnya terlalu dangkal. Oleh karena itu verifikasi material dan proses merupakan langkah awal. Jika pemasok tidak dapat memberikan sertifikat material atau catatan proses, pemeriksaan selanjutnya dilakukan dengan informasi yang tidak lengkap.
Kekerasan adalah indikator paling langsung dari kualitas perlakuan panas. Untuk camshaft mobil, Rockwell C biasa digunakan untuk baja yang diperkeras, sedangkan Brinell sering digunakan untuk besi tuang. Tergantung pada bahannya, kekerasan lobus hidung biasanya ditentukan antara 45 dan 58 HRC. Target pastinya harus selalu berasal dari gambar komponen asli, bukan nomor generik.
Ukur setidaknya hidung lobus masuk, hidung lobus buang, dan satu permukaan jurnal. Variasi yang besar antar lobus menunjukkan perlakuan panas yang tidak merata atau distorsi selama pendinginan. Misalnya penggantinya adalah a Penggantian poros bubungan Nissan , bandingkan pembacaan pada setiap lobus daripada mengasumsikan kumpulannya seragam.
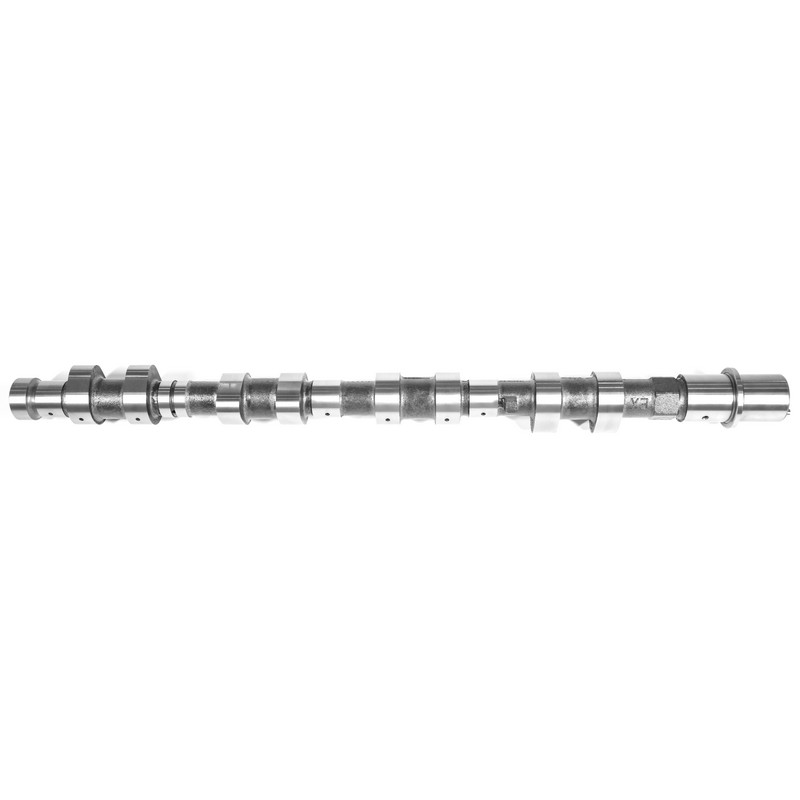 Grosir Camshaft Mobil-NISSAN-13020AD212 Pemasok, Produsen, Perusahaan ANHUI KORBOR MACHINERY CO., LTD. Adalah Pemasok, Produsen Dan Perusahaan Grosir NISSAN-Mobil camshaft-13020AD212 Cina, Kami Menawarkan NISSAN-... Lihat Produk →
Profil lobus mengontrol pembukaan, penutupan, dan pengangkatan katup. Jika profil salah, perubahan timing katup, penurunan tenaga, dan jarak bebas piston ke katup dapat hilang pada mesin rpm tinggi. Gunakan mikrometer, dial gauge, atau mesin pengukur koordinat yang telah dikalibrasi untuk memeriksa diameter jurnal, pengangkatan lobus, radius lingkaran dasar, dan posisi tanda waktu.
Camshaft produksi biasanya memiliki toleransi diameter jurnal sekitar ±0,025 mm dari cetakan. Toleransi pengangkatan lobus bergantung pada aplikasi; profil kinerja mungkin lebih ketat daripada profil saham. SEBUAH Penggantian poros bubungan Ford harus sesuai dengan radius lingkaran dasar asli dan pengangkatan lobus dalam toleransi yang sama, tidak hanya masuk ke dalam lubang bantalan.
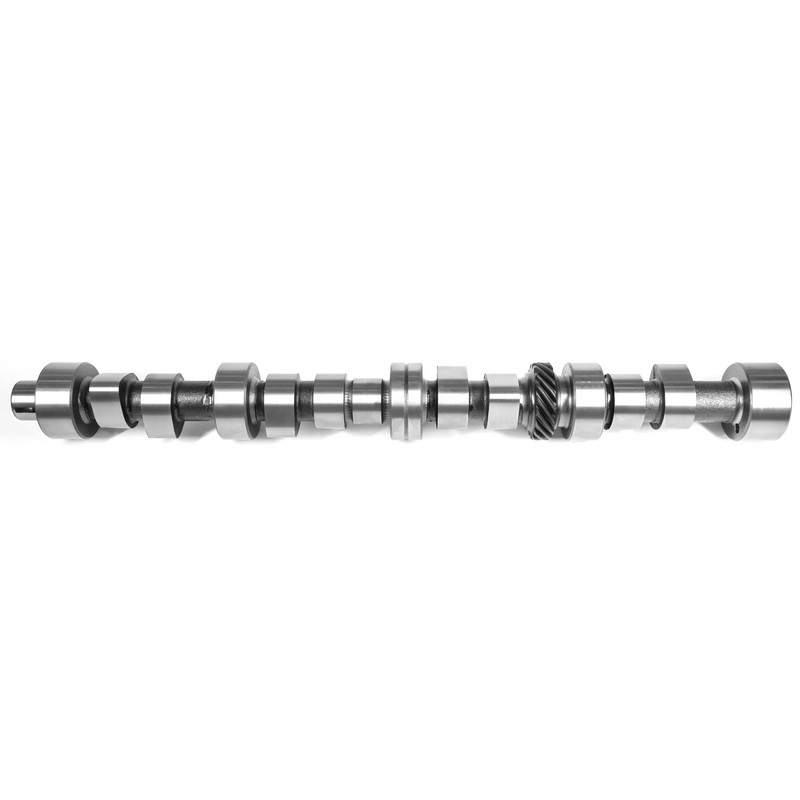 Grosir Mobil camshaft-FORD-C7NN6250B Pemasok, Produsen, Perusahaan ANHUI KORBOR MACHINERY CO., LTD. Adalah Pemasok, Produsen Dan Perusahaan Grosir FORD-Mobil camshaft-C7NN6250B Cina, Kami Menawarkan ... Lihat Produk →
Kelurusan diperiksa dengan menopang camshaft pada blok V di jurnal ujung dan memutarnya melawan dial indikator. Jurnal tengah biasanya menunjukkan runout tertinggi. Untuk sebagian besar camshaft mobil, runout total yang ditunjukkan di bawah 0,025 mm merupakan batas penerimaan praktis, namun cetakannya harus selalu dikonsultasikan.
Kehabisan yang berlebihan menyebabkan pemuatan pengangkat yang tidak merata, pengoperasian yang bising, dan keausan dini pada jurnal dan pengikut. Dalam kasus yang parah, camshaft yang bengkok juga dapat mempengaruhi sinyal dari sensor posisi camshaft. Runout adalah salah satu pemeriksaan tercepat untuk dilakukan, dan tidak boleh dilewati pada komponen pengganti.
Permukaan akhir mempengaruhi seberapa baik camshaft menahan lapisan oli. Permukaan lobus yang kasar mempercepat keausan pada pengikut dan dapat menghasilkan bunyi detak segera setelah pemasangan. Untuk camshaft mobil, kekasaran permukaan jurnal dan lobus sering kali ditentukan dalam kisaran 0,2 hingga 0,8 µm Ra tergantung pada aplikasinya.
Selesai saja tidak cukup. Luka bakar akibat gerinda dan retakan mikro dapat terjadi pada bagian yang tampak halus. Inspeksi partikel magnetik digunakan pada camshaft baja, sedangkan penetran pewarna adalah alternatif umum untuk besi tuang. Jika poros bubungan digiling terlalu keras, permukaannya dapat mencapai kekerasan tinggi namun terdapat retakan dangkal yang terbuka karena beban. Deteksi retak adalah satu-satunya cara yang dapat diandalkan untuk memastikan bahwa proses penggilingan tidak merusak material.
Waktu terbaik untuk menangkap camshaft yang rusak adalah sebelum masuk ke mesin, bukan setelah mulai mengeluarkan suara bising. Rutinitas pemeriksaan masuk yang sederhana memberi Anda informasi yang sama dengan yang digunakan pemasok produksi untuk merilis suatu batch. Pemeriksaan berikut ini praktis untuk pembuat mesin, bengkel, atau departemen kualitas.
Jika ada pembacaan yang berada di luar cetakan peralatan asli, tolak camshaft sebelum pemasangan . Penyimpangan kecil mungkin terlihat dapat diterima, namun hal tersebut mengubah gerakan katup dan tegangan kontak pada komponen mesin yang beroperasi pada kecepatan tinggi.
Ketika Anda menerima a Penggantian poros bubungan Toyota , tambahkan hasil pembacaan runout dan kekasaran permukaan ke catatan pemeriksaan masuk Anda. Ini memberi Anda dasar yang jelas jika suatu mesin mengalami masalah katup di kemudian hari.
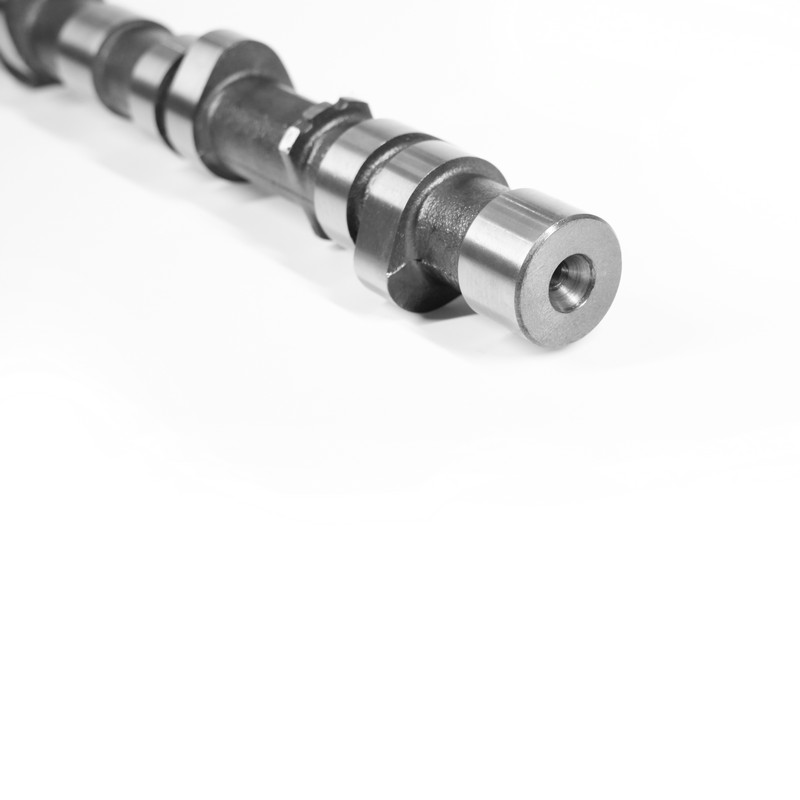 Grosir Camshaft Mobil-TOYOTA-KB-014 Supplier, Produsen, Perusahaan ANHUI KORBOR MACHINERY CO., LTD. Adalah Pemasok, Produsen Dan Perusahaan Grosir TOYOTA-Mobil camshaft-KB-014 Cina, Kami Menawarkan ... Lihat Produk →
Data pengujian yang konsisten adalah bukti produksi, bukan dokumen. Pemasok yang dapat menunjukkan pembacaan kekerasan di seluruh lobus, nilai runout untuk setiap jurnal, dan sertifikat material menjalankan proses terkontrol. Pemasok yang hanya menawarkan permukaan halus dan harga murah meminta Anda menerima risiko bahwa bahan atau perlakuan panas tidak dikelola dengan baik.
Untuk camshaft mobil, bukti kualitas yang relevan mencakup sertifikasi sistem manajemen mutu IATF 16949 , catatan inspeksi yang terdokumentasi, dan peralatan pengujian yang dikalibrasi dan dapat dilacak. Logika yang sama berlaku untuk proses produksi dan inspeksi : suku cadang yang diproduksi di pabrik poros bubungan khusus dengan pengendalian proses yang terdokumentasi dapat diverifikasi dengan lebih mudah dibandingkan suku cadang yang tidak diketahui asalnya.
Di KORBOR, camshaft adalah satu-satunya lini produk, yang berarti prosesnya tidak dibatasi oleh suku cadang yang tidak terkait. Dengan lebih dari dua dekade manufaktur camshaft, proses terpadu mulai dari pengecoran kosong hingga produk jadi, dan lebih dari 800 model camshaft mobil, perusahaan memperlakukan pengujian kualitas sebagai fungsi berkelanjutan dan bukan sebagai gerbang akhir. Saat Anda menguji camshaft dengan metode di atas, Anda menanyakan pertanyaan yang sama dengan yang seharusnya ditanyakan oleh pemasok serius pada setiap batch: Apakah bahannya benar? Apakah kekerasannya stabil? Apakah setiap lobus cocok dengan cetakannya? Apakah permukaannya aman untuk dijalankan? Bagian yang lolos pemeriksaan tersebut siap untuk mesin.




 闽公网安备 35018102000203 号
