Bahasa

Tiga pemasok camshaft mengirimkan sampel ke produsen ulang mesin berukuran sedang. Harganya lulus kekerasan Rockwell pada 12 benda uji. pemasok B memproduksi tiga lobus dengan runout melebihi 0,05 mm. Pemasok C melewatkan jangka waktu pengiriman enam hari. Pembeli tidak memiliki kerangka obyektif untuk membandingkan hasil ini satu sama lain. Pemilihan pemasok Anda dimulai dengan serangkaian kriteria teknis dan komersial, dan artikel ini menjelaskan hal tersebut.
Keandalan dalam manufaktur camshaft didefinisikan sebagai kemampuan untuk mempertahankan komposisi material, perlakuan panas, toleransi permesinan, dan pemeriksaan kualitas dalam batas kendali yang sama di setiap batch produksi.
Bahan dasar menentukan kemampuan pengerasan. Varian elemen jejak sebesar 0,03 persen dalam kandungan karbon dapat menggeser kekerasan inti sebesar beberapa poin HRC. Perlakuan panas memberikan ketahanan aus pada lobus cam. Perbedaan antara camshaft 100.000 km dan camshaft 250.000 km biasanya terletak pada proses ini. Ketepatan pemesinan mempengaruhi timing katup, dan kesalahan pentahapan lobus 1 derajat dapat mengubah kurva kinerja mesin secara signifikan.
Evaluasi pemasok berdasarkan keempat kriteria ini secara tertulis, dengan pengujian sampel dan bukti audit, sebelum Anda melakukan pemesanan volume.
Blanko besi cor yang ditempa atau didiamkan harus berasal dari pabrik pengecoran yang terverifikasi. Mintalah sertifikat komposisi kimia untuk setiap pemanasan. Pemasok juga harus menyediakan batang uji untuk memverifikasi kekuatan tarik dan kekerasan. Ini adalah tempat pertama di mana blanko di bawah standar menimbulkan risiko garansi jangka panjang.
Kekerasan permukaan lobus bubungan harus 55 hingga 62 HRC untuk besi cor dingin, dengan kedalaman kotak 1,5 hingga 3,0 mm untuk poros baja karbonitridasi. Nilai-nilai ini harus muncul dalam laporan pengiriman. Jika pemasok tidak dapat mengungkapkan parameter perlakuan panas, lanjutkan ke kandidat berikutnya.
Toleransi diameter luar jurnal harus ISO h6 atau lebih baik. Runout antar jurnal bantalan harus tetap di bawah 0,03 mm setelah penggerindaan selesai. Minta analisa Cpk profil lobus dan dimensi jurnal. Nilai Cpk dibawah 1,33 berarti proses pemesinan tidak berjalan dalam kendali statistik.
IATF16949 adalah sertifikasi dasar untuk pembuatan camshaft otomotif. Minta nomor sertifikat dan verifikasi dengan lembaga sertifikasi. Sistem mutu harus mencakup pemeriksaan bahan yang masuk, titik kendali dalam proses, pemeriksaan dimensi akhir, dan pengujian kekerasan. Penelusuran dari bagian jadi hingga nomor panas pengecoran adalah wajib.
| Kriteria | Apa yang Harus Diverifikasi | Mengapa Itu Penting | Bendera Merah |
| Bahan kimia | Sertifikat untuk setiap panas | Mengontrol hardenability dan umur lelah | Tidak ada sertifikat yang tersedia |
| Perawatan musim panas | Kekuatan permukaan, kedalaman casing, struktur mikro | Menentukan ketahanan aus | Kekerasan bervariasi lebih dari 3 HRC antar batch |
| permesinan | Runout, toleransi jurnal, data profil lobus | Mengatur timing katup dan memuat bantalan | Tidak ada data Cpk pada dimensi kritis |
| Sistem mutu | Sertifikat IATF16949, catatan inspeksi | Mendefinisikan konsistensi batch | Tidak ada rencana kualitas tingkat produksi |
Konsistensi batch dan pengiriman tepat waktu sama pentingnya dengan kualitas material dalam pembuatan camshaft. Persediaan yang tidak dapat mempertahankan output yang stabil sebanyak 10.000 unit akan menciptakan masalah inventaris hilir yang melebihi penghematan material.
Tanyakan kalender kapasitas dan waktu tunggu saat ini sebelum melakukan pemesanan volume. Pemasok yang memiliki kapasitas cadangan pada periode yang tepat akan menyatakannya dengan jujur. Orang yang menyembunyikan masalah kapasitas sering kali menyetujui jadwal apa pun dan kemudian melewatkannya.
Bendera merah di bawah ini akan muncul hampir setiap saat dalam hubungan pemasok yang gagal. Jika seorang kandidat menunjukkan salah satu dari hal tersebut, tingkatkan uji tuntas sebelum melakukannya.
Gunakan lima rangkaian langkah di bawah ini untuk mengubah janji pemasok menjadi bukti yang dapat berfungsi. Setiap langkah menyaring kelas kegagalan yang berbeda.
Lihat pendekatan kontrol kualitas di Anhui KORBOR Machinery Co., Ltd. untuk poin audit yang sama dari sudut pandang produsen. Itu gambaran umum fasilitas produksi Menunjukkan bagaimana integrasi vertikal dibangun dalam praktiknya.
Anhui KORBOR Machinery Co., Ltd. telah fokus pada camshaft selama 25 tahun, dan sistem produksi perusahaan sejalan dengan kriteria di atas. Ini mengintegrasikan pengecoran kosong, perawatan panas, dan pemesinan akhir di satu lokasi seluas 28.000 meter persegi, dengan ruang bengkel seluas 22.000 meter persegi dan pengiriman tahunan melebihi 2,3 juta camshaft. Fasilitas ini beroperasi berdasarkan IATF16949:2016 dan mengikuti filosofi nihil cacat di lebih dari 1.400 model camshaft.
KORBOR memproduksi camshaft untuk berbagai macam mesin otomotif. Tiga contoh dari rangkaian produk di bawah ini menunjukkan tingkat rekayasa khusus aplikasi yang diharapkan pembeli dari produsen yang Andal.
 BC3Z6250B 6.2L 379Cu. Di dalam. V8 FLEX DOHC Lihat Produk →
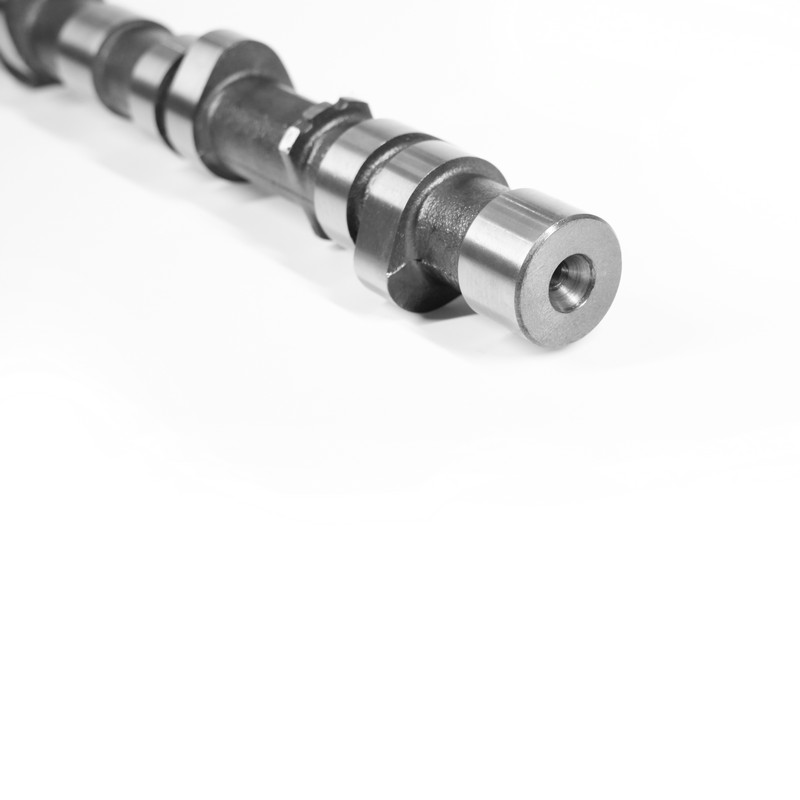 KB-014 Car Camshaft-TOYOTA-KB-014 adalah komponen mesin pembakaran internal yang dirancang secara presisi yang dirancang khusus untuk sistem rangkaian katup mesin Toyota. Ini... Lihat Produk →
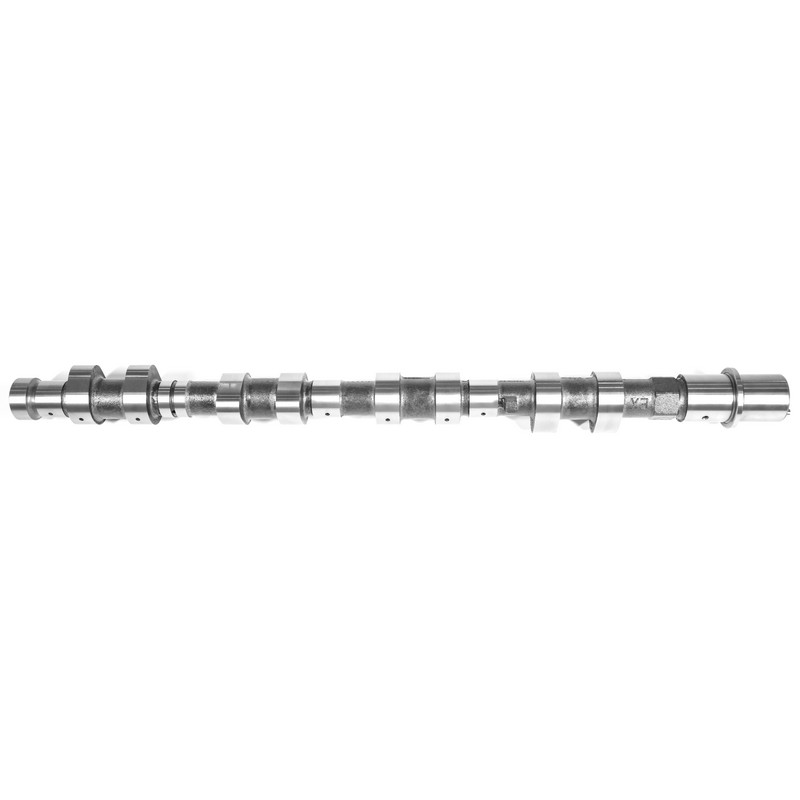 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Lihat Produk →
Faktor terpenting adalah konsistensi batch, bukan sampel pertama. Pabrikan yang menjaga parameter perlakuan panas, toleransi pemesinan, dan ketertelusuran tetap konstan di setiap proses produksi adalah pabrikan yang dapat Anda percayai untuk volume pasokan.
Mintalah sertifikasi IATF16949, minta data Cpk pada profil lobus dan dimensi jurnal, dan jalankan batch percontohan 20 hingga 50 unit dengan laporan dimensi dan kekerasan. Kemudian audit pabrik jika memungkinkan untuk memastikan sistem saling aktif, bukan hanya berbasis kertas.
Besi cor dingin merupakan standar untuk aplikasi mobil penumpang dan truk ringan. Baja tempa atau blanko karbonitrided cocok untuk mesin dengan beban tinggi atau performa tinggi. Pemasok harus merekomendasikan material berdasarkan profil beban dan siklus kerja mesin Anda daripada memilih satu opsi saja.
Keandalan bergantung pada kontrol proses pemasok, bukan negara. Produsen camshaft di Tiongkok dengan sertifikasi IATF16949, lini produksi yang terintegrasi secara vertikal, dan pengalaman ekspor yang konsisten dapat memproduksi camshaft dengan toleransi dan spesifikasi internasional.




 闽公网安备 35018102000203 号
